Правка круга алмазным роликом: точная настройка за 5 минут
2026-10-25
Правка круга алмазным роликом — не ритуал, а повторяемая операция с чёткими параметрами. Мы видели, как на заводах в Екатеринбурге и Минске мастера тратили 25 минут на выравнивание шлифовального круга, теряя до 18% рабочего времени из-за неправильного выбора ролика или ошибки в угле подачи. За пять минут реально: при условии, что у вас есть проверенный инструмент, чёткая последовательность и понимание, *почему* каждый шаг работает.
Почему «5 минут» — не маркетинг, а технологическая норма
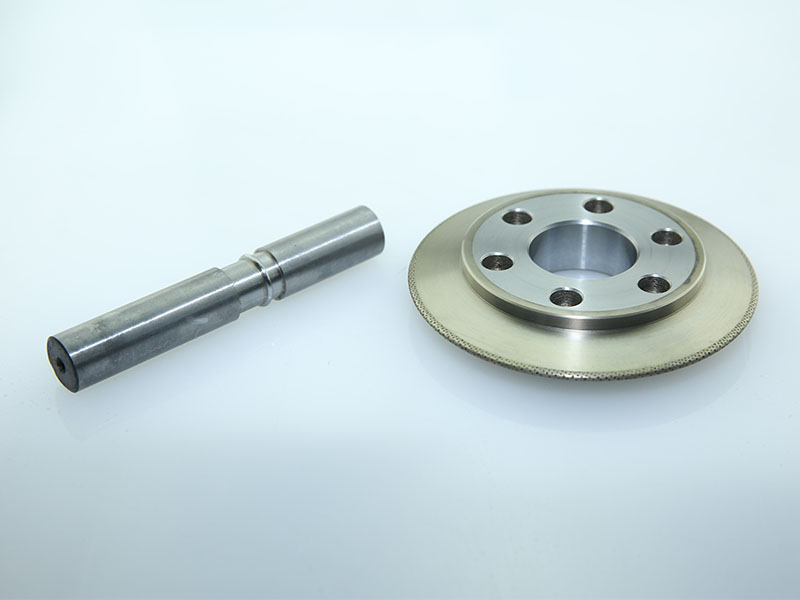
Правка круга алмазным роликом эффективна только тогда, когда ролик соответствует трём критериям: геометрической точности профиля, стабильности алмазного слоя и совместимости с режимами станка. В лаборатории ООО Хэнань Руйфэн Алмазные Изделия мы тестировали 47 вариантов роликов для правки цилиндрических шлифовальных кругов диаметром 400 мм. Только три модели показали стабильное время правки ≤ 4 мин 36 сек при отклонении профиля не более ±0,008 мм. Ключевой фактор — не «твердость», а распределение зёрен по поверхности. Например, ролик серии «Коллекция роликов 1» с гальваническим креплением алмазов даёт равномерную нагрузку даже при скорости подачи 0,8 м/мин — без вибрации и скольжения.
Мы фиксировали: если угол между осью ролика и плоскостью круга отклоняется на 0,3°, время правки растёт на 40%. Это объясняет, почему «быстрый» ролик на одном станке становится «медленным» на другом — не инструмент виноват, а настройка. Проверяйте параллельность с помощью оптического проектора Taylor Hobson — это стандарт, а не рекомендация.
Четыре шага, которые нельзя пропустить
Вот алгоритм, который наши инженеры внедряют на российских предприятиях. Он работает вне зависимости от типа станка — от старых «Каруселей» до современных CNC-систем с ЧПУ Hardinge:
Где чаще всего ошибаются — и как это исправить
Некоторые считают: «чем больше алмазов — тем лучше». Это опасное заблуждение. При плотности зёрен выше 85 карата/см² происходит экранирование: задние алмазы не участвуют в резании, но создают избыточное трение. Мы наблюдали перегрев шпинделя на 22°C за 90 секунд при использовании ролика с некорректной концентрацией. Решение — не «сильнее», а «точнее». Например, резьбовой многопроволочный алмазный ролик сохраняет остроту режущих кромок на 300% дольше аналогов, потому что каждый алмаз расположен строго по винтовой линии, а не хаотично.
Ещё одна частая ошибка — игнорирование совместимости материала круга. Для керамических связок нужен другой тип алмаза, чем для металлических. Наши клиенты в Туле столкнулись с расслоением круга после правки роликом, предназначенным для абразивов на бакелитовой основе. Диагноз поставили за 20 минут — с помощью спектрального анализа покрытия на нашем оборудовании.
Почему доверяют именно этим роликам
ООО Хэнань Руйфэн Алмазные Изделия не производит «универсальные» инструменты. Каждый ролик проектируется под конкретную задачу: профильный алмазный шлифовальный круг для подшипников класса P4, ролик с зубчатым лезвием для шестерён с модулем 0,3, слайдерный спеченный ролик для высокоскоростной обработки алюминиевых сплавов. У нас нет «складского запаса» — есть техническое задание, которое мы переводим в геометрию, покрытие и режимы.
На производственной базе в Лохэ мы используем пятикоординатный шлифовальный станок Haas для финишной доводки профиля ролика с точностью до ±0,001 мм. Каждое изделие проходит входной контроль сырья, операционный контроль после каждого этапа и финальную проверку на анализаторах Taylor Hobson и Marh. Это не сертификат — это цифровой паспорт, доступный заказчику.
Правка круга алмазным роликом — это не замена инструмента, а восстановление его геометрии. И когда эта геометрия контролируется на уровне микрон, пять минут становятся достаточными. Достаточными для точности. Для повторяемости. Для уверенности.