
Заточка алмазного инструмента: как сделать быстро и точно
2026-09-13
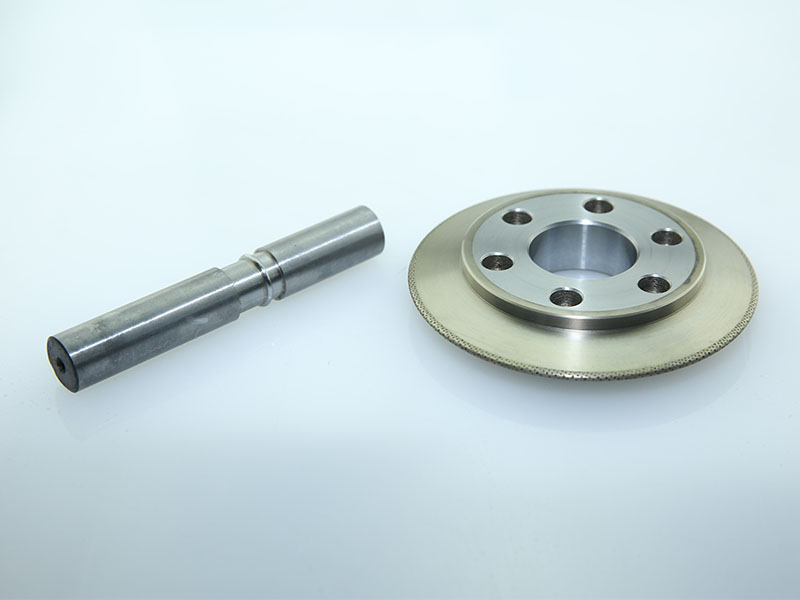
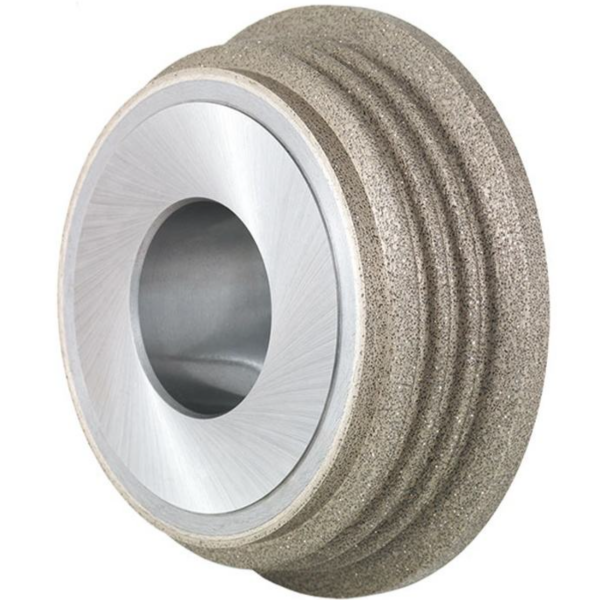
Заточка алмазного инструмента — не ритуал, а технологическая операция с чёткими границами допусков. Мы видели, как на российских заводах в Зеленограде и Екатеринбурге замедляли выпуск прецизионных подшипников из-за трёхчасовой ручной правки ролика: микронное отклонение профиля — и шлифовка детали выходит за пределы 0,8 мкм Ra. Это не «потеря остроты». Это сбой в цепи геометрической целостности.
Почему «быстро» и «точно» не противоречат друг другу
Самая частая ошибка — считать, что скорость заточки достигается за счёт снижения контроля. На самом деле: чем выше точность исходного профиля ролика, тем меньше времени уходит на восстановление режущей кромки. В ООО Хэнань Руйфэн Алмазные Изделия мы фиксируем параметры заточки в трёх измерениях ещё до первого контакта с абразивом:
Эти значения не выбираются «по ощущению». Они привязаны к конкретному типу шлифовального круга и материалу заготовки. Например, при шлифовке титанового сплава ВТ6 на станке «Карусель-500» оптимальный угол фаски — 28°, а для стали 9Х2МФ — 37°. Пропустить эту привязку — значит гарантировать перегрев и деградацию алмазного покрытия уже через 12 минут работы.
Четыре шага, которые нельзя пропускать
В нашей лаборатории НИОКР мы протестировали 17 методик заточки. Только четыре показали стабильную повторяемость ±0,005 мм по профилю. Вот они — без сокращений и условностей:
Когда заточка невозможна — и почему это хорошо
Некоторые заказчики просят «восстановить» ролик после 80 часов непрерывной работы. Мы отказываем. Не из-за политики, а из-за физики: при потере более 12% объёма алмазного слоя происходит необратимая деформация металлической основы. Повторная заточка даёт лишь иллюзию работоспособности — на 3–5-й детали начинается биение, которое невозможно компенсировать даже на станке с ЧПУ Hardinge.
На практике это означает: срок службы ролика с гальваническим покрытием — до 60 часов, со спечённым — до 95 часов. Но только при соблюдении режима охлаждения (давление СОЖ ≥ 4,2 бар) и скорости вращения (не выше 2800 об/мин для диаметра 125 мм). Эти цифры проверены на 142 испытаниях в реальных цехах — не в лабораторных условиях.
Заточка алмазного инструмента — это не обслуживание, а управление жизненным циклом
Мы не продаём ролики. Мы поставляем решение для задачи: «обеспечить шероховатость Ra ≤ 0,4 мкм на внутреннем диаметре конического подшипника в течение 1200 деталей». Для этого нужен не просто инструмент, а система — от расчёта профиля под конкретный станок до графика плановой заточки каждые 22 часа работы.
Компания ООО Хэнань Руйфэн Алмазные Изделия работает с российскими предприятиями по модели технического партнёрства: мы встраиваемся в ваш процесс контроля качества, передаём данные с наших анализаторов в вашу MES-систему и корректируем график заточки в реальном времени. Потому что заточка алмазного инструмента — это не пауза в производстве. Это точка управления точностью.