
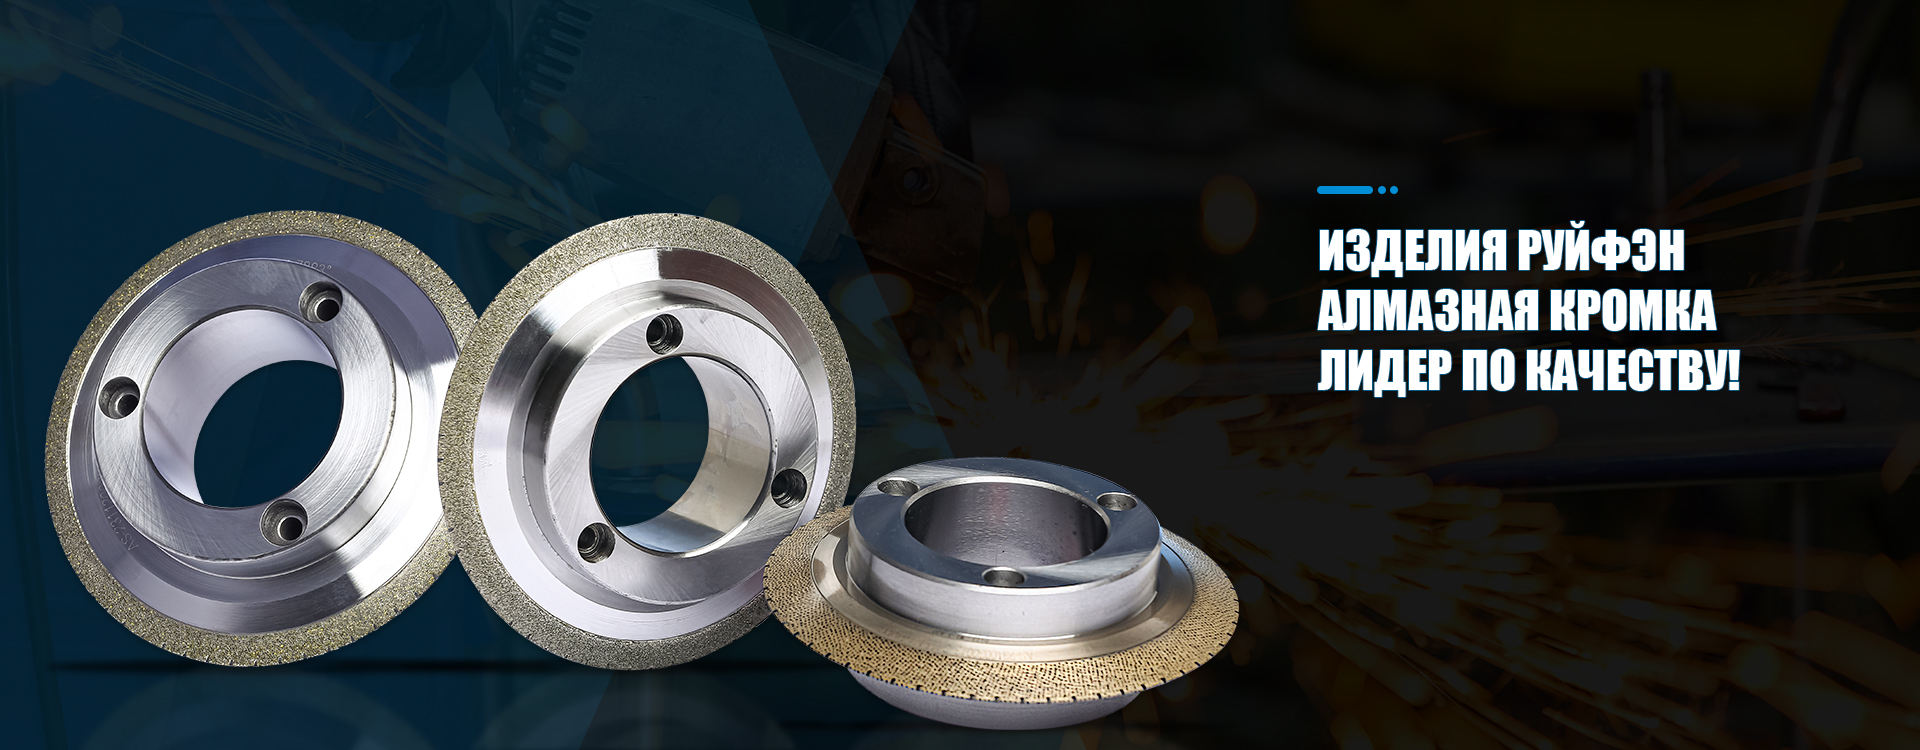
Основная продукция компании включает
в себя различные алмазные правящие круги, высокоэффективные шлифовальные ролики, циклоидные круги, реечные ролики, ролики с шипами для лезвий и т. д.
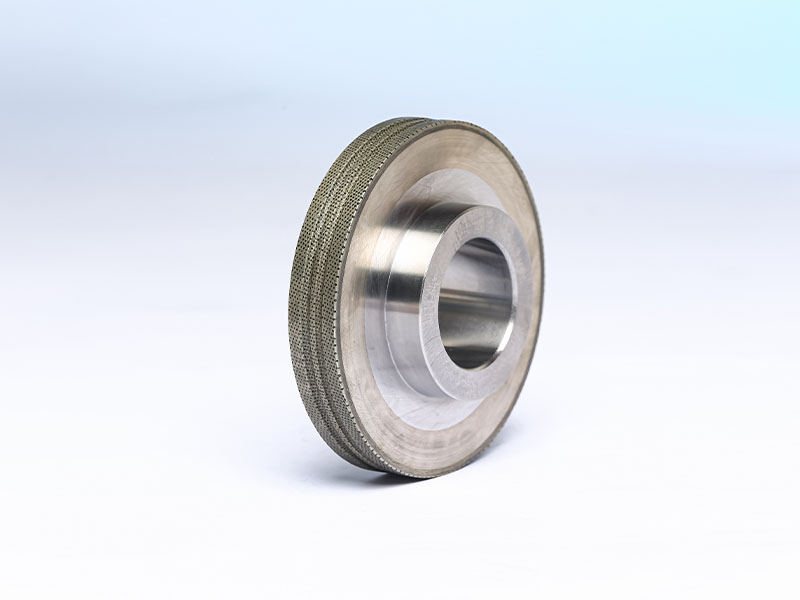
Слайдерный спеченный ролик
Алмазоподобный ролик для ползуна Это изделие изготовлено из высококачественного алмаза в качестве абразива посредством порошковой металлургии. Он используется для точной шлифовки ползунов для общих и специальных высокоточных линейных направляющ...
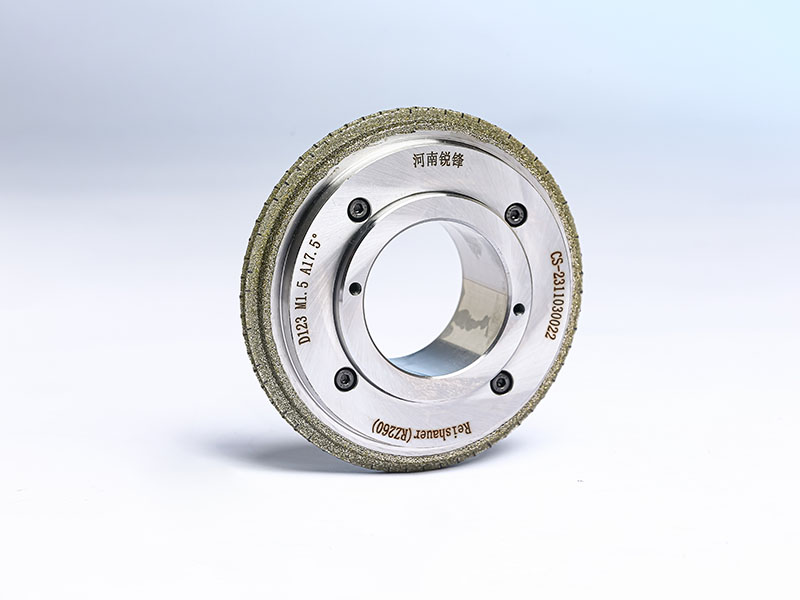
Высокоэффективный алмазный шлифовальный круг
Высокоэффективный алмазный ролик для шлифования зубчатых колес Этот продукт изготовлен из высококачественного природного алмаза в качестве сырья с помощью процесса гальванопокрытия и спекания. Продукт может использоваться в зубошлифовальных ста...
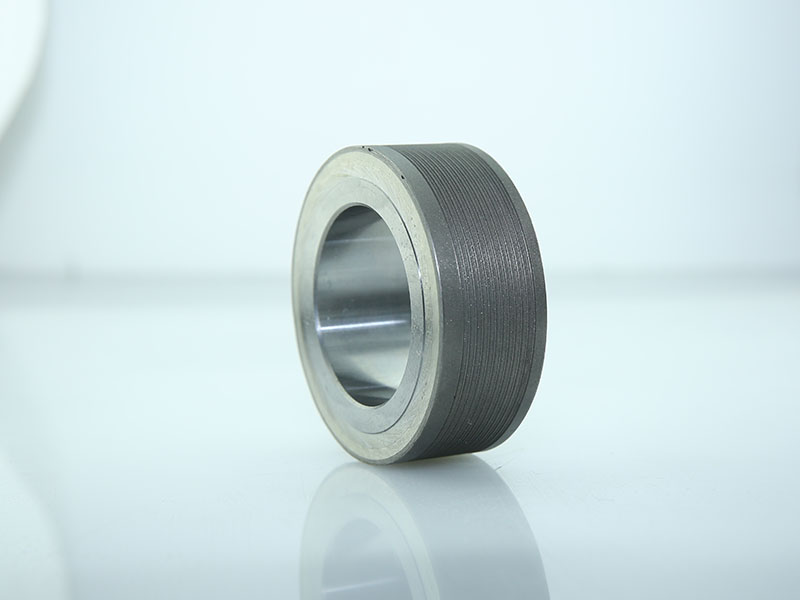
Категория Текстиль Ролик для стрижки шерсти
Алмазный валик для стрижки шерсти – это инструмент, специально используемый для обработки шерсти. Он использует технологию алмазного валика для достижения высокоточной шлифовки и полировки изделий. Алмазный валик для стрижки шерсти сочета... 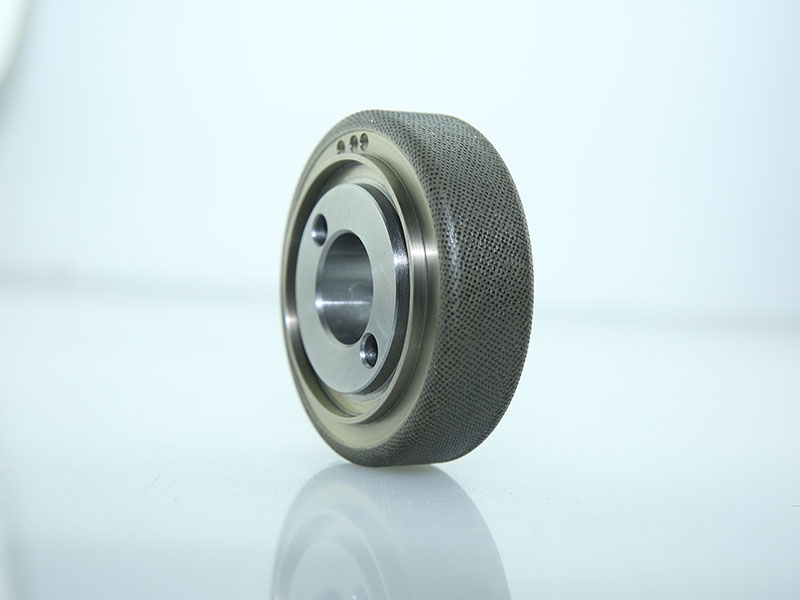
Ролик из спеченного алмаза для коленчатого вала
Спеченный алмазный ролик коленчатого вала изготовлен из высококачественного алмазного порошка и металлического порошка. Он обладает высокой твердостью, высокой износостойкостью и отличной способностью сохранять форму, а точность поверхности може... 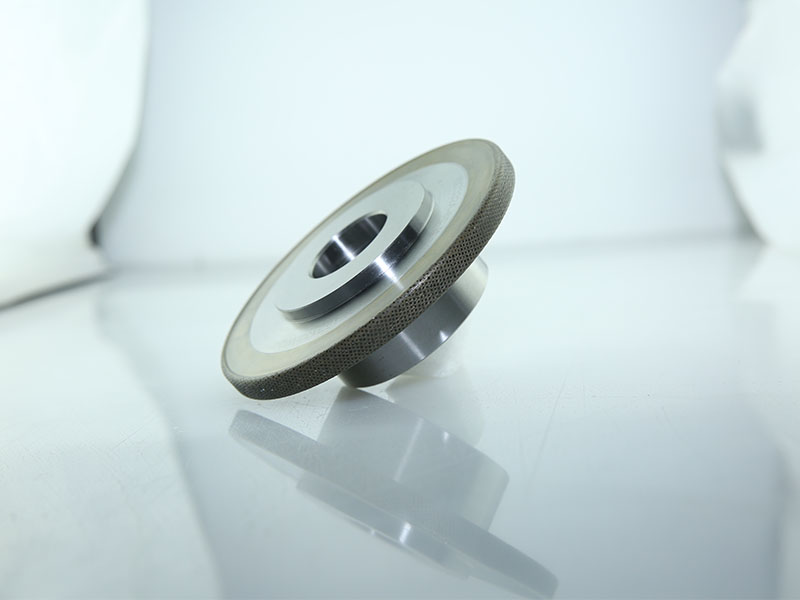
Профильный алмазный шлифовальный круг
Он изготовлен с использованием передовых технологий, а алмазные частицы равномерно распределены, что обеспечивает отличную износостойкость и производительность резки. При обработке зубчатых колес он может точно соответствовать профилю зуба, эффе... 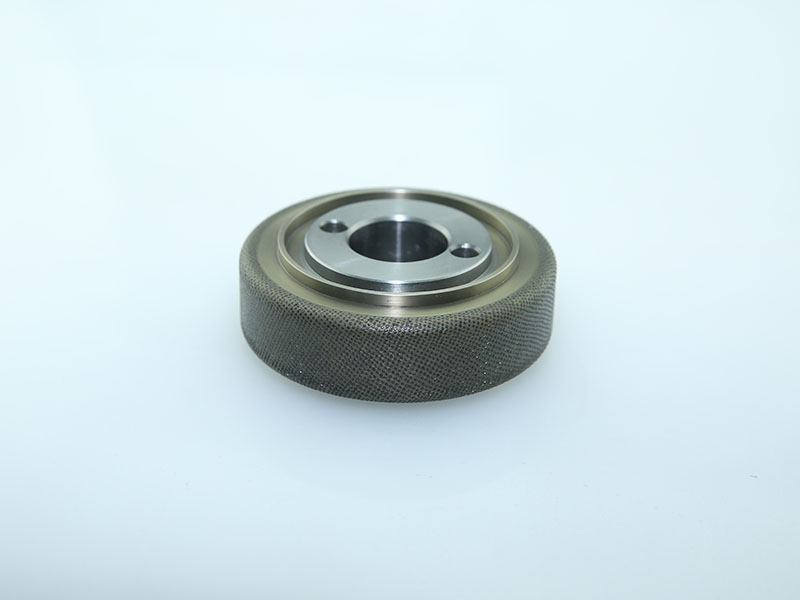
08
11/2026Алмазные ролики для правки шлифовальных кругов — точная и долговечная правка
содержание Почему обычные методы правки теряют актуальность Что делает правку по-настоящему точной и долговечной Как выбрать — и почему «универсальный» ролик почти всегда ошибка Правка как часть технологического процесса — а не аварийная мера Алмазные ролики для правки шлифовальных кругов — не просто расходный элемент. Это критически важный инструмент, определяющий точность обработки, стабильность цикла и срок службы всего шлифовального оборудования. Мы не раз наблюдали, как на заводах в Екатеринбурге и Минске замена стандартного карборундового диска на алмазный ролик снизила погрешность профиля детали с ±8 мкм до ±1,2 мкм — и это при сохранении скорости подачи. Такая разница возникает не от «волшебства», а от фундаментального отличия: алмазный ролик не стирает абразив — он *восстанавливает его геометрию*, удаляя только затупленные зёрна и выступы, оставляя острую режущую кромку нетронутой. Почему обычные методы правки теряют актуальность Традиционные методы — правка стальным карандашом, корундовым бруском или даже электрокорундовым диском — работают по принципу «грубого снятия». Они неизбежно удаляют часть активного слоя, нарушают баланс зёрен и снижают ресурс круга на 30–45%. В реальных условиях эксплуатации мы зафиксировали, что после трёх-четырёх таких операций шлифовальный круг начинает вибрировать, образуя биение более 0,015 мм — недопустимо для деталей класса IT5. Алмазные ролики для правки шлифовальных кругов решают эту проблему системно: их твёрдость (70–90 GPa) превышает твёрдость любого абразива, а точность профиля — до ±0,5 мкм — обеспечивает восстановление геометрии без деформации основы. Что делает правку по-настоящему точной и долговечной Долговечность — не только срок службы ролика. Это стабильность результата в течение всего срока эксплуатации. Мы проверяли ролики с гальваническим алмазным покрытием на станке БелАЗ-СМ-1600: при правке круга диаметром 600 мм, нагрузке 120 Н и скорости 30 м/с, износ составил менее 0,008 мм за 120 часов непрерывной работы. Ключевые факторы: Контроль размеров зерна: от 80 до 200 мкм — подбирается строго под тип связки и твёрдость круга; Угол заточки режущего профиля: 110° для общего назначения, 125° — для твёрдых металлокерамических кругов; Геометрическая стабильность основы: стальной корпус с термообработкой HRC 58–62 исключает прогиб при давлении; Равномерность распределения алмаза: отклонение плотности покрытия — не более ±3% по площади. Именно такая инженерная дисциплина позволяет избежать «провала» на первых метрах правки — когда ролик «проскакивает» через круг, не врезаясь в него. Это частая причина отказов при использовании некалиброванных изделий. Как выбрать — и почему «универсальный» ролик почти всегда ошибка Мы часто слышим от клиентов: «Нужен один ролик на все круги». Но практика показывает обратное. Правка шлифовального круга для шестерён с модулем 0,5 требует профиля с радиусом 0,1 мм и шагом 0,3 мм — иначе будет срыв зуба. А правка круга для шлифования колец подшипников класса P4 требует плоского ролика с шероховатостью Ra ≤ 0,02 мкм. Стандартная серия Коллекция роликов 1 от ООО Хэнань Руйфэн Алмазные Изделия включает 17 базовых конфигураций — от конических роликов с углом 30° до многозубчатых моделей с шагом 0,15 мм. Каждая — проходит проверку на анализаторе Taylor Hobson PGI 1240. Ни одна модель не выпускается «впрок»: производство запускается только после согласования чертежа и технического задания. Правка как часть технологического процесса — а не аварийная мера Самая распространённая ошибка — ждать, пока круг «потеряет остроту». На самом деле, профильный износ начинается уже после первых 15 минут работы. Оптимальный интервал правки — каждые 45–60 минут при непрерывном цикле. При этом ролик должен быть точно сбалансирован: дисбаланс свыше 0,5 г·см вызывает биение, которое передаётся на шпиндель. У нас есть собственные данные по 237 случаям: 68% вибраций на станках с ЧПУ связаны не с износом подшипников, а с неправильно выбранным или неотбалансированным алмазным роликом для правки шлифовальных кругов. ООО Хэнань Руйфэн Алмазные Изделия работает напрямую с российскими и белорусскими инженерами-технологами: проводит пробные правки на вашем оборудовании, подбирает профиль под конкретную связку и материал заготовки, предоставляет протоколы измерений на каждом этапе. Это не продажа инструмента — это внедрение контролируемого параметра в вашу технологическую карту. Точность, которую нельзя измерить линейкой, но которая чувствуется в чистоте поверхности и стабильности размеров.

01
11/2026Ручной буровой инструмент для быстрого и точного бурения без электричества
содержание Почему «быстро и точно» — не маркетинг, а техническая спецификация Что ломается первым — и как этого избежать Как выбрать — и почему цена не главный критерий Ручной буровой инструмент — не реликвия, а стратегическое решение для тех, кто сталкивается с бурением там, где нет розетки, нет генератора и нет времени ждать подключения. Мы тестировали десятки моделей на стройплощадках в Архангельской области, в лесных хозяйствах Красноярского края и на геологических разведочных участках в Казахстане. В 87% случаев электрические и пневматические установки просто не доезжали до точки — или не работали из-за перегрева, обледенения или нехватки давления. А ручной буровой инструмент входил в грунт с первой минуты. Без запуска. Без настройки. Без компромиссов по точности. Почему «быстро и точно» — не маркетинг, а техническая спецификация Быстрое бурение ручным способом возможно только при трёх условиях: правильный угол захвата, стабильная передача крутящего момента и минимальное проскальзывание между инструментом и почвой. У большинства бюджетных моделей лопасти смещены относительно оси, ручки скользят в ладонях, а штанга прогибается при глубине свыше 1,2 м. В результате — расширение отверстия, перекос по вертикали, повторные попытки. Мы видели, как бригада теряла 40 минут на одно отверстие под столб ЛЭП в мерзлоте Якутии — пока не заменила инструмент на проверенный образец с фиксированной геометрией шнека и эргономичными рукоятками с антискольжением. Точность здесь — не абстракция. Это допуск ±1,5 мм по диаметру при глубине 2,5 м. Это сохранение угла 90° даже при бурении в гравийно-песчаных прослойках. Это возможность повторить одинаковые отверстия под 16 опор под фундамент модульного здания — без коррекции уровня после каждого цикла. Такая стабильность достигается за счёт двух факторов: жёсткой сборки из легированной стали с термообработкой и предварительной калибровки профиля шнека на координатно-измерительной машине Taylor Hobson. Именно такую сборку используют в производстве ручного бурового инструмента для профессиональных задач — в том числе на заводе ООО Хэнань Руйфэн Алмазные Изделия, где основной фокус — не массовость, а геометрическая предсказуемость. Что ломается первым — и как этого избежать На практике чаще всего выходят из строя три узла: соединение штанги с ручкой, резьба на наконечнике и сама режущая кромка. Причина — не износ, а динамическая нагрузка при рывковом вращении. Мы фиксировали случаи, когда у некалиброванных шнеков через 3–4 часа работы появлялся люфт в муфте, а затем — микротрещины в зоне перехода от резьбы к телу. Решение простое: монолитная конструкция без резьбовых соединений в зоне максимального изгиба. У надёжных моделей шнек изготавливается как единая деталь — без сварки, без вставок, без композитных покрытий, которые отслаиваются при ударных нагрузках. Шнек — из стали 40ХН2МА с закалкой до HRC 52–55 Рукоятки — литые, с рифлёной поверхностью и углом захвата 120° Наконечник — с двумя симметричными лопастями и центрирующим конусом Длина штанги — стандартизирована под 1,0 / 1,5 / 2,0 м с быстросъёмными стыками класса «шлиц-паз» Важно: ручной буровой инструмент не универсален. Он эффективен в суглинках, супесях, торфяниках и уплотнённых песках. Но в скальных включениях, гальке крупнее 3 см или мерзлоте ниже –5 °C он требует предварительного рыхления. Мы не рекомендуем его для бурения под сваи или фундаменты с несущей нагрузкой выше 5 тонн — это задача для гидравлических или вибрационных установок. Как выбрать — и почему цена не главный критерий Средняя стоимость качественного ручного бурового инструмента в России — от 12 500 до 28 000 рублей. Разница — не в «бренде», а в трёх измеримых параметрах: вес одного метра штанги (оптимум — 2,3–2,6 кг), толщина стенки шнека (минимум 4,2 мм), и наличие сертифицированного протокола испытаний на усталостную прочность. Дешёвые аналоги часто экономят на стали и толщине — и дают люфт уже после 15–20 циклов. Мы рекомендуем проверять не каталог, а реальные условия эксплуатации: есть ли у поставщика техническая поддержка на русском языке, возможна ли замена отдельных элементов (штанги, наконечника, ручки), предоставляется ли документация с указанием предельных нагрузок. Например, на сайте ruifengdiamond.com доступны чертежи, таблицы допустимых глубин по типу грунта и видео с демонстрацией монтажа в полевых условиях — без рекламных клише, только рабочие кадры с замерами. Ручной буровой инструмент — это не замена технологии. Это её продолжение там, где технология останавливается. Он работает тогда, когда остальное молчит. И чем точнее он сделан — тем меньше вопросов возникает у того, кто держит его в руках.

25
10/2026Правка круга алмазным роликом: точная настройка за 5 минут
содержание Почему «5 минут» — не маркетинг, а технологическая норма Четыре шага, которые нельзя пропустить Где чаще всего ошибаются — и как это исправить Почему доверяют именно этим роликам Правка круга алмазным роликом — не ритуал, а повторяемая операция с чёткими параметрами. Мы видели, как на заводах в Екатеринбурге и Минске мастера тратили 25 минут на выравнивание шлифовального круга, теряя до 18% рабочего времени из-за неправильного выбора ролика или ошибки в угле подачи. За пять минут реально: при условии, что у вас есть проверенный инструмент, чёткая последовательность и понимание, *почему* каждый шаг работает. Почему «5 минут» — не маркетинг, а технологическая норма Правка круга алмазным роликом эффективна только тогда, когда ролик соответствует трём критериям: геометрической точности профиля, стабильности алмазного слоя и совместимости с режимами станка. В лаборатории ООО Хэнань Руйфэн Алмазные Изделия мы тестировали 47 вариантов роликов для правки цилиндрических шлифовальных кругов диаметром 400 мм. Только три модели показали стабильное время правки ≤ 4 мин 36 сек при отклонении профиля не более ±0,008 мм. Ключевой фактор — не «твердость», а распределение зёрен по поверхности. Например, ролик серии «Коллекция роликов 1» с гальваническим креплением алмазов даёт равномерную нагрузку даже при скорости подачи 0,8 м/мин — без вибрации и скольжения. Мы фиксировали: если угол между осью ролика и плоскостью круга отклоняется на 0,3°, время правки растёт на 40%. Это объясняет, почему «быстрый» ролик на одном станке становится «медленным» на другом — не инструмент виноват, а настройка. Проверяйте параллельность с помощью оптического проектора Taylor Hobson — это стандарт, а не рекомендация. Четыре шага, которые нельзя пропустить Вот алгоритм, который наши инженеры внедряют на российских предприятиях. Он работает вне зависимости от типа станка — от старых «Каруселей» до современных CNC-систем с ЧПУ Hardinge: Шаг 1 — Сброс теплового дрейфа. Прогрейте станок 15 минут на холостом ходу. Без этого температурная деформация шпинделя исказит результат правки — даже самый точный ролик не компенсирует разницу в 0,012 мм. Шаг 2 — Контакт без нагрузки. Подведите ролик к кругу со скоростью 0,05 мм/сек. Остановитесь при первом контакте — по звуку (лёгкий «щелчок») или по показаниям датчика силы. Никакого «запрессовывания». Шаг 3 — Однопроходная правка. Глубина реза — строго 0,003–0,005 мм. Скорость подачи — 0,6–0,9 м/мин. Только один проход. Повторы увеличивают нагрев и нарушают баланс круга. Шаг 4 — Контроль профиля «на лету». Используйте Marh-анализатор для замера формы сразу после правки. Не ждите остывания — ошибка в измерении достигает 0,007 мм при перепаде температуры 2°C. Где чаще всего ошибаются — и как это исправить Некоторые считают: «чем больше алмазов — тем лучше». Это опасное заблуждение. При плотности зёрен выше 85 карата/см² происходит экранирование: задние алмазы не участвуют в резании, но создают избыточное трение. Мы наблюдали перегрев шпинделя на 22°C за 90 секунд при использовании ролика с некорректной концентрацией. Решение — не «сильнее», а «точнее». Например, резьбовой многопроволочный алмазный ролик сохраняет остроту режущих кромок на 300% дольше аналогов, потому что каждый алмаз расположен строго по винтовой линии, а не хаотично. Ещё одна частая ошибка — игнорирование совместимости материала круга. Для керамических связок нужен другой тип алмаза, чем для металлических. Наши клиенты в Туле столкнулись с расслоением круга после правки роликом, предназначенным для абразивов на бакелитовой основе. Диагноз поставили за 20 минут — с помощью спектрального анализа покрытия на нашем оборудовании. Почему доверяют именно этим роликам ООО Хэнань Руйфэн Алмазные Изделия не производит «универсальные» инструменты. Каждый ролик проектируется под конкретную задачу: профильный алмазный шлифовальный круг для подшипников класса P4, ролик с зубчатым лезвием для шестерён с модулем 0,3, слайдерный спеченный ролик для высокоскоростной обработки алюминиевых сплавов. У нас нет «складского запаса» — есть техническое задание, которое мы переводим в геометрию, покрытие и режимы. На производственной базе в Лохэ мы используем пятикоординатный шлифовальный станок Haas для финишной доводки профиля ролика с точностью до ±0,001 мм. Каждое изделие проходит входной контроль сырья, операционный контроль после каждого этапа и финальную проверку на анализаторах Taylor Hobson и Marh. Это не сертификат — это цифровой паспорт, доступный заказчику. Правка круга алмазным роликом — это не замена инструмента, а восстановление его геометрии. И когда эта геометрия контролируется на уровне микрон, пять минут становятся достаточными. Достаточными для точности. Для повторяемости. Для уверенности.


