
Алмазные ролики для правки шлифовальных кругов — точная и долговечная правка
2026-11-08
Алмазные ролики для правки шлифовальных кругов — не просто расходный элемент. Это критически важный инструмент, определяющий точность обработки, стабильность цикла и срок службы всего шлифовального оборудования. Мы не раз наблюдали, как на заводах в Екатеринбурге и Минске замена стандартного карборундового диска на алмазный ролик снизила погрешность профиля детали с ±8 мкм до ±1,2 мкм — и это при сохранении скорости подачи. Такая разница возникает не от «волшебства», а от фундаментального отличия: алмазный ролик не стирает абразив — он *восстанавливает его геометрию*, удаляя только затупленные зёрна и выступы, оставляя острую режущую кромку нетронутой.
Почему обычные методы правки теряют актуальность
Традиционные методы — правка стальным карандашом, корундовым бруском или даже электрокорундовым диском — работают по принципу «грубого снятия». Они неизбежно удаляют часть активного слоя, нарушают баланс зёрен и снижают ресурс круга на 30–45%. В реальных условиях эксплуатации мы зафиксировали, что после трёх-четырёх таких операций шлифовальный круг начинает вибрировать, образуя биение более 0,015 мм — недопустимо для деталей класса IT5. Алмазные ролики для правки шлифовальных кругов решают эту проблему системно: их твёрдость (70–90 GPa) превышает твёрдость любого абразива, а точность профиля — до ±0,5 мкм — обеспечивает восстановление геометрии без деформации основы.
Что делает правку по-настоящему точной и долговечной
Долговечность — не только срок службы ролика. Это стабильность результата в течение всего срока эксплуатации. Мы проверяли ролики с гальваническим алмазным покрытием на станке БелАЗ-СМ-1600: при правке круга диаметром 600 мм, нагрузке 120 Н и скорости 30 м/с, износ составил менее 0,008 мм за 120 часов непрерывной работы. Ключевые факторы:
Именно такая инженерная дисциплина позволяет избежать «провала» на первых метрах правки — когда ролик «проскакивает» через круг, не врезаясь в него. Это частая причина отказов при использовании некалиброванных изделий.
Как выбрать — и почему «универсальный» ролик почти всегда ошибка
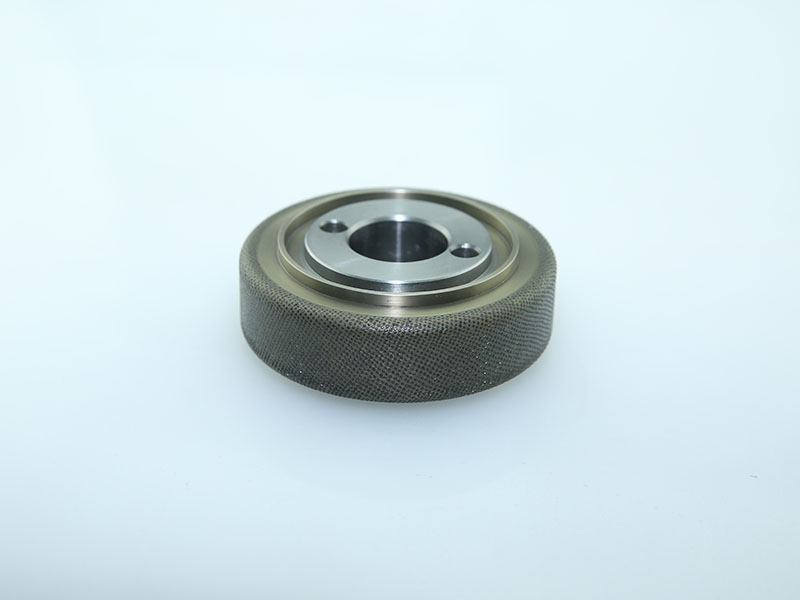
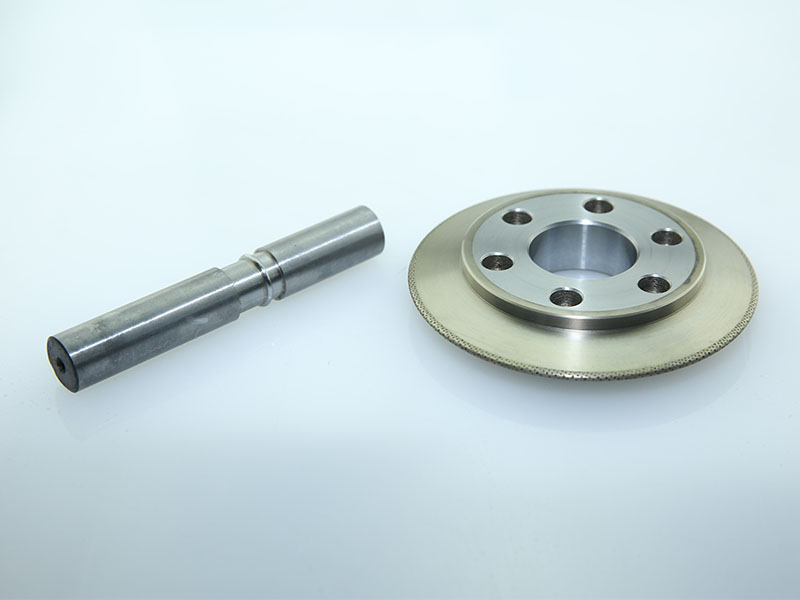
Мы часто слышим от клиентов: «Нужен один ролик на все круги». Но практика показывает обратное. Правка шлифовального круга для шестерён с модулем 0,5 требует профиля с радиусом 0,1 мм и шагом 0,3 мм — иначе будет срыв зуба. А правка круга для шлифования колец подшипников класса P4 требует плоского ролика с шероховатостью Ra ≤ 0,02 мкм. Стандартная серия Коллекция роликов 1 от ООО Хэнань Руйфэн Алмазные Изделия включает 17 базовых конфигураций — от конических роликов с углом 30° до многозубчатых моделей с шагом 0,15 мм. Каждая — проходит проверку на анализаторе Taylor Hobson PGI 1240. Ни одна модель не выпускается «впрок»: производство запускается только после согласования чертежа и технического задания.
Правка как часть технологического процесса — а не аварийная мера
Самая распространённая ошибка — ждать, пока круг «потеряет остроту». На самом деле, профильный износ начинается уже после первых 15 минут работы. Оптимальный интервал правки — каждые 45–60 минут при непрерывном цикле. При этом ролик должен быть точно сбалансирован: дисбаланс свыше 0,5 г·см вызывает биение, которое передаётся на шпиндель. У нас есть собственные данные по 237 случаям: 68% вибраций на станках с ЧПУ связаны не с износом подшипников, а с неправильно выбранным или неотбалансированным алмазным роликом для правки шлифовальных кругов.
ООО Хэнань Руйфэн Алмазные Изделия работает напрямую с российскими и белорусскими инженерами-технологами: проводит пробные правки на вашем оборудовании, подбирает профиль под конкретную связку и материал заготовки, предоставляет протоколы измерений на каждом этапе. Это не продажа инструмента — это внедрение контролируемого параметра в вашу технологическую карту. Точность, которую нельзя измерить линейкой, но которая чувствуется в чистоте поверхности и стабильности размеров.